


Литье под давлением
Что такое литье под давлением?
Литье под давлением — это производственный процесс, при котором расплавленный материал, обычно пластик, впрыскивается в форму для создания детали или продукта. Процесс включает нагрев материала до расплавленного состояния, а затем впрыскивание его в полость формы под высоким давлением. Затем материал охлаждается и затвердевает внутри формы, создавая желаемую форму. После затвердевания материала форма открывается и выбрасывается готовая деталь. Литье под давлением используется для производства самых разнообразных изделий: от небольших потребительских товаров до крупных промышленных компонентов.
Почему выбрали нас?
Профессиональная команда:Наша компания имеет профессиональную команду инженеров и продавцов с более чем 15-летним техническим опытом и богатым опытом производства, проектирования, исследований и разработок, а также техническими возможностями в индустрии инженерных пластиков.
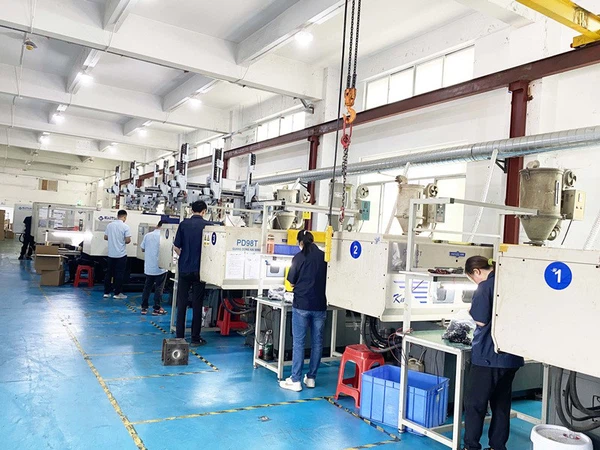
Передовое оборудование:У нас есть полный набор эффективного производственного оборудования и современных станков с ЧПУ. В апреле 2022 года мы получили систему управления качеством ISO. Мы разработали и накопили богатый опыт исследований и производства в отрасли электронной продукции.
Индивидуальные услуги:Мы прислушиваемся к целям и стремлениям наших клиентов и поэтому предлагаем индивидуальные решения.
Контроль качества:У нас есть профессиональный персонал, который контролирует производственный процесс, проверяет продукцию и гарантирует, что конечный продукт соответствует требуемым стандартам качества, руководящим принципам и спецификациям.


Преимущества литья под давлением
Есть несколько веских причин, по которым литье пластмасс под давлением считается наиболее распространенной и наиболее эффективной формой литья. Сам процесс чрезвычайно быстр по сравнению с другими методами, а высокая производительность делает его еще более эффективным и экономичным. Скорость зависит от сложности и размера формы, но между каждым циклом проходит всего около 15-120 секунд. Благодаря короткому периоду между циклами можно изготовить большее количество форм за ограниченное время, тем самым увеличивая возможные выручка и размер прибыли.
Литье под давлением позволяет обрабатывать чрезвычайно сложные детали и обеспечивать однородность, а также возможность изготавливать миллионы практически идентичных деталей. Чтобы оптимизировать эффективность крупносерийного литья под давлением и максимизировать точность и качество ваших деталей, следует учитывать ключевые элементы конструкции. Конструкция детали должна быть разработана так, чтобы максимизировать эффективность, присущую литью в больших объемах. При правильном проектировании детали могут быть изготовлены последовательно и качественно.
Прочность является одним из ключевых факторов, который необходимо определить при проектировании детали из пластика, отлитой под давлением. Проектировщику необходимо знать, должна ли деталь быть гибкой или жесткой, чтобы он/она мог регулировать соединяющие ребра или косынки. Также важно понимать, как клиент будет использовать деталь и в какой среде она будет подвергаться воздействию.
Выбор правильного материала и цвета для проекта — два важнейших фактора при создании пластиковых деталей. Благодаря широкому разнообразию возможностей практически безграничны. Достижения в области полимеров на протяжении многих лет способствовали развитию большого выбора смол. Важно работать с специалистом по литью под давлением, имеющим опыт работы с различными смолами и сферами их применения, включая смолы, соответствующие требованиям FDA, RoHS, REACH и NSF. Чтобы убедиться, что вы выбрали правильную смолу для своего проекта, имейте в виду следующие переменные: ударная вязкость, прочность на разрыв, модуль упругости при изгибе, тепловое отклонение и водопоглощение.
При поиске крупного партнера по литью под давлением важно учитывать инициативы компаний в области экологически чистого производства, поскольку они означают приверженность качеству, устойчивому развитию и оптимальной безопасности. В процессе формования образуется излишек пластика. Вы хотите найти компанию, у которой есть система переработки излишков пластика. Самые экологически чистые компании, занимающиеся литьем пластмасс под давлением, используют самое современное оборудование, которое помогает им минимизировать отходы, транспортировку и упаковку.
Затраты на рабочую силу при литье пластмасс под давлением обычно относительно низкие по сравнению с другими видами литья. Способность производить детали на очень высоком уровне с высокой производительностью способствует экономической эффективности и эффективности. Формовочное оборудование обычно оснащено автоматическим инструментом с автоматическим затвором, что позволяет оптимизировать операции и обеспечить непрерывность производства, требуя минимального контроля.
Виды литья под давлением
Литье пластмасс под давлением:Это наиболее распространенный тип технологии литья под давлением, используемый в различных отраслях промышленности. Он включает в себя впрыскивание расплавленного пластика в полость формы, позволяющее ему остыть и затвердеть перед извлечением готового продукта.
Резиновое литье под давлением:Этот тип литья под давлением специально разработан для производства резиновых изделий. Это процесс, аналогичный литью пластмассы под давлением, но вместо этого используется резиновый материал. Литье резины под давлением широко используется в автомобилестроении, здравоохранении и промышленности.
Литье металлов под давлением (MIM):MIM — это высокоточный и сложный процесс литья под давлением, используемый для производства небольших металлических деталей сложной конструкции. Он сочетает в себе принципы литья пластмасс под давлением и порошковой металлургии для достижения экономически эффективного производства металлических компонентов.
Литье жидкого силикона под давлением (LSR):При литье под давлением LSR используется жидкий силиконовый каучук для создания гибких и высокоточных изделий, таких как медицинские устройства, уплотнения и прокладки. Этот метод обеспечивает превосходную термостойкость, химическую инертность и биосовместимость.
Формование:Формование включает в себя впрыскивание нескольких материалов, обычно комбинации твердых и мягких пластиков, в одну форму для создания готового продукта с улучшенной функциональностью и эстетикой. Этот метод обычно используется при производстве электронных компонентов, ручек и захватов.
Газовое литье под давлением (GAIM):GAIM — это специализированный процесс литья под давлением, который включает впрыскивание газа под давлением в расплавленный пластик для создания полых или частично полых деталей. Этот метод повышает прочность изделия и позволяет производить сложные формы с меньшим расходом материала.
Совместное литье под давлением:Совместное литье под давлением, также известное как сэндвич-формование или многоэтапное литье под давлением, включает в себя впрыскивание двух или более материалов одновременно в одну полость формы. Эту технику часто используют для создания изделий с сочетанием разных цветов, материалов или свойств.
Микро-литье под давлением:Микролитьевое формование используется для изготовления очень маленьких и сложных деталей с высокой точностью. Он использует специализированное оборудование и инструменты для формования деталей в микроскопическом масштабе. Этот метод находит применение в таких отраслях, как электроника, медицинское оборудование и телекоммуникации.
Литье термореактивных материалов:Литье термореактивных материалов под давлением используется для производства деталей из термореактивных материалов, форму которых невозможно изменить или переформовать после отверждения. Он включает в себя нагревание термореактивного материала, чтобы вызвать химическую реакцию, в результате которой получается затвердевший и долговечный продукт.
Реакционное литье под давлением (RIM):RIM предполагает смешивание двух или более жидких компонентов, обычно полиуретана, в полости формы для получения твердого и легкого продукта. RIM обычно используется в производстве автомобильных деталей, мебели и промышленного оборудования.
Применение литья под давлением


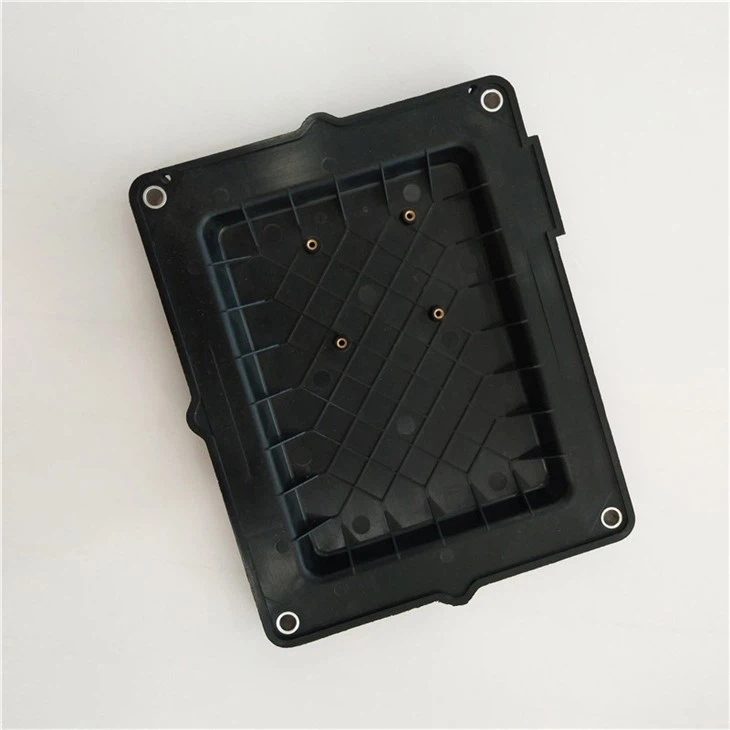

Сутомотивная промышленность:Автомобильная промышленность в значительной степени зависит от литья под давлением различных компонентов, таких как приборные панели, бамперы и внутренняя отделка. Этот процесс позволяет производить сложные формы с высокой точностью и повторяемостью. Это также позволяет производить легкие компоненты, снижая общий вес автомобиля и повышая топливную экономичность.
Электронная промышленность:Литье под давлением широко используется в электронной промышленности для производства таких компонентов, как разъемы, переключатели и корпуса. Этот процесс обеспечивает точные размеры и отличное качество поверхности, что делает его пригодным для электронных устройств с жесткими допусками. Высокая производительность литья под давлением также делает его экономически эффективным для массового производства электронных компонентов.
Упаковочная промышленность:Упаковочная промышленность широко использует литье под давлением для производства пластиковых контейнеров, крышек и колпачков. Этот процесс позволяет производить тонкостенные контейнеры сложной конструкции. Литье под давлением обеспечивает универсальность для производства различных размеров и форм, удовлетворяя разнообразные потребности в упаковке различных отраслей, таких как продукты питания и напитки, косметика и здравоохранение.
Медицинское оборудование:Медицинское оборудование и устройства часто используют литье под давлением для производства таких деталей, как шприцы, разъемы для внутривенных вливаний и хирургические инструменты. Этот процесс обеспечивает производство стерильных и точных компонентов, необходимых для поддержания высокого уровня ухода за пациентами. Литье под давлением также позволяет объединить несколько функций в одной детали, сокращая количество компонентов, необходимых в медицинских устройствах.
Потребительская промышленность:Промышленность потребительских товаров широко использует литье под давлением для производства таких изделий, как игрушки, кухонная утварь и бытовая техника. Этот процесс обеспечивает высокую производительность и эффективность, позволяя производителям удовлетворять потребности массового производства потребительских товаров. Литье под давлением также обеспечивает гибкость в производстве различных цветов и текстур, повышая эстетическую привлекательность потребительских товаров.
Аэрокосмическая промышленность:Аэрокосмическая промышленность использует литье под давлением при производстве таких компонентов, как внутренние панели, кронштейны и вентиляционные каналы. Этот процесс обеспечивает производство легких и прочных деталей, что способствует повышению топливной эффективности и общим характеристикам самолета. Литье под давлением позволяет производить изделия сложной геометрии с высокой точностью, отвечающие строгим требованиям аэрокосмической промышленности.
Мебельная промышленность:Мебельная промышленность использует литье под давлением для производства таких компонентов, как сиденья стульев, подлокотники и декоративные накладки. Этот процесс обеспечивает экономически эффективное производство больших объемов мебельных компонентов. Литье под давлением обеспечивает гибкость дизайна, позволяя сочетать эргономические особенности и сложные конструкции, повышая комфорт и визуальную привлекательность предметов мебели.
Спортивное оборудование:Производители спортивного инвентаря полагаются на литье под давлением при производстве различных компонентов, таких как корпуса шлемов, защитное снаряжение и ручки. Этот процесс позволяет производить легкие и ударопрочные детали, обеспечивающие безопасность и производительность спортивного оборудования. Литье под давлением также позволяет персонализировать продукцию с учетом различных предпочтений и требований пользователей.
Материал литья под давлением
Термопласты:Термопласты являются наиболее часто используемыми материалами при литье под давлением из-за их превосходных формовочных характеристик и универсальности. Некоторые часто используемые термопласты включают полиэтилен (ПЭ), полипропилен (ПП), поливинилхлорид (ПВХ), полистирол (ПС) и поликарбонат (ПК). Эти материалы можно плавить и переплавлять несколько раз без ухудшения их свойств, что делает их пригодными для переработки и повторного использования.
Термореактивные пластмассы:Термореактивные пластмассы, в отличие от термопластов, в процессе формования подвергаются химической реакции, которая навсегда сохраняет их форму. Из-за этого необратимого процесса эти материалы невозможно расплавить и повторно отлить. Примеры термореактивных пластмасс, используемых при литье под давлением, включают эпоксидную смолу, фенольную смолу и меламин. Эти материалы обладают превосходной стабильностью размеров, термостойкостью и электроизоляционными свойствами.
Эластомеры:Эластомеры, также известные как резиноподобные материалы, характеризуются способностью растягиваться и возвращаться к своей первоначальной форме. Они обладают превосходной гибкостью, эластичностью и долговечностью. Обычными эластомерами, используемыми при литье под давлением, являются бутадиен-стирольный каучук (SBR), нитриловый каучук (NBR), силиконовый каучук (VMQ) и полиуретан (PU). Эти материалы находят применение в различных отраслях промышленности, включая автомобилестроение, здравоохранение и производство потребительских товаров.
Металлы:Литье под давлением также можно использовать для металлических компонентов, хотя для этого требуется специальное оборудование и методы. Металлы, обычно используемые при литье под давлением, включают сплавы алюминия, цинка и магния. Литье металла под давлением обеспечивает такие преимущества, как высокая прочность, сложные формы и экономичность при производстве металлических деталей малого и среднего размера.
Композиты:Композиты – это материалы, состоящие из двух и более различных веществ, сочетающих в себе отдельные свойства. Армированные волокном композиты, такие как стеклонаполненные или углеродонаполненные полимеры, обычно используются при литье под давлением. Эти материалы обеспечивают повышенную прочность, жесткость и стабильность размеров по сравнению с чистыми полимерами, что делает их пригодными для применений, требующих высоких механических характеристик.
Биопластики:В связи с растущей озабоченностью по поводу устойчивости и воздействия на окружающую среду, биопластики приобрели популярность в литье под давлением. Биопластики производятся из возобновляемых ресурсов, таких как крахмал, растительные масла или полимолочная кислота (PLA). Они обладают теми же формовочными характеристиками, что и традиционные пластмассы, одновременно снижая зависимость от ископаемого топлива и снижая выбросы углекислого газа.
Компоненты литья под давлением
Хоппер
Бункер — это компонент, куда заливается пластиковый материал перед началом процесса литья под давлением. Бункер обычно содержит сушильный блок для предотвращения попадания влаги в пластиковый материал. Он также может иметь небольшие магниты для предотвращения попадания в машину вредных металлических частиц. Далее пластиковый материал из бункера переливается в следующий основной компонент, называемый бочкой.
Бочка
Цилиндр или трубка и цилиндр для материала нагревают пластиковый материал до расплавленного состояния, позволяя пластику течь через цилиндр. Внутренний винт впрыскивает пластик в формы или полости зажимного устройства. Следовательно, температуру в бочке необходимо соответствующим образом регулировать, чтобы поддерживать соответствующую температуру для различных типов пластиковых материалов. Функция цилиндра – транспортировать, уплотнять, плавить, перемешивать и прессовать пластик до того, как он попадет в литьевую форму.
Винтовое движение или возвратно-поступательный винт
Винт перемещает пластик через ствол. Во-первых, когда пеллеты подаются из бункера в цилиндр, шнек вращается, продвигая материал вперед и добавляя новые пеллеты. Во-вторых, лопасти обеспечивают непрерывное перемешивающее действие, равномерно распределяющее тепло по массе. Такое смешивание также помогает очистить механизм от различных материалов и цветов, оставшихся от предыдущих производственных циклов на той же машине для литья под давлением.
Обогреватели
Машина для литья под давлением может иметь различные типы нагревателей для поддержания температуры в каналах и соплах, а также нагревательных форм и плит. К цилиндру можно прикрепить нагревательный элемент и использовать его для плавления формовочного материала бункера до жидкого состояния. Некоторые из различных типов нагревателей для литья под давлением включают ленточные нагреватели, нагреватели змеевиков/сопел, картриджные и ленточные нагреватели и изолированные тканевые нагревательные рубашки.
Сопло
Сопло представляет собой компонент литья под давлением, расположенный в нижней части эжекторной системы машины. Он выталкивает жидкий пластик из бочки в форму. Сопло упирается в поверхность формы, называемую литниковой втулкой и установочным кольцом, что помогает центрировать сопло на форме. Сегодня форсунки могут выполнять самые разные функции, включая фильтрацию, перемешивание и перекрытие потока расплава.
Штифты для извлечения или штифты для выталкивания
Выталкиватели имеют жизненно важное значение при создании деталей. Они являются важным компонентом системы выталкивания в пресс-формах, которая определяет результат продукции в процессе литья под давлением. Пресс-форма для литья металлов состоит из двух частей: стороны A и B. После охлаждения расплавленного материала в форме обе части разделяются для удаления твердого пластика. Пресс-формы устроены таким образом, что при их открытии половина стороны A поднимается, оставляя формованную часть и сторону B.
Разделенные формы
При литье под давлением линия разъема — это место, где две половины формы встречаются в закрытом состоянии, особенно в разделенной форме. Пластиковое изделие, созданное с помощью литьевой формы, делится на две части, а линия, разделяющая две формы, называется линиями разъема. Разъемные формы — это один из типов литьевых форм, в которых губки образуют полость формы. Зажимы впрыскиваются по диагонали со стороны сопла, а затем перемещаются по диагонали наружу, когда форма открывается с помощью язычка. Затем отлитая под давлением деталь выпускается.
Зажимной блок
Назначением зажимного устройства является открытие и закрытие литьевой формы и выталкивание отлитых под давлением изделий. Двумя основными типами зажимных систем являются гидравлические и коленно-рычажные конфигурации. Система гидравлического зажима имеет один или несколько гидравлических цилиндров, а система коленно-рычажного зажима имеет ряд рычагов.
Инъекционный блок
Центральным компонентом термопластавтоматов является блок впрыска, который состоит из других частей. Задача блока впрыска — расплавить сырье и направить его в форму. Инжекционный узел состоит из бункера, цилиндра и шнека. Полимерные гранулы сначала сушат и помещают в бункер, затем смешивают с красящим пигментом или другими армирующими добавками.
Гидравлический блок
Гидравлическая система или агрегат имеет решающее значение в машинах для литья пластмасс под давлением. Система может работать непрерывно во время производственных циклов. Подход сопла, впрыск плунжерного шнека, вращение шнека экструдера, а также закрытие формы требуют значительного количества подсхем, активируемых движением. Гранулированный пластиковый материал требует очень устойчивого движения для плавного перемещения через нагретое пластифицированное состояние, когда он течет в форму во время вращения шнека и фазы погружения. Качество продукта, полученного литьем под давлением, может быть нарушено, если гидравлические движения вызовут какие-либо нарушения.
Как работает процесс литья под давлением?
Подготовка материала:Первым шагом в литье под давлением является подготовка материала, который будет использоваться. Чаще всего используются термопластичные полимеры из-за их способности многократно плавиться и затвердевать. Полимер обычно находится в форме таблеток или гранул.
Загрузка материала:Подготовленный материал загружается в бункер, который подает его в термопластавтомат. Машина имеет нагревательный барабан, в котором материал нагревается до расплавленного состояния.
Инъекция:После расплавления материала его впрыскивают в форму через сопло. Пресс-форма представляет собой тщательно спроектированную полость, имеющую форму и размеры желаемого изделия.
Зажим формы:После того, как материал впрыскивается в форму, форма закрывается, чтобы предотвратить утечку или деформацию продукта. Усилие зажима тщательно контролируется, чтобы форма оставалась плотно закрытой в течение всего процесса.
Охлаждение:Когда расплавленный материал впрыскивается в форму, он начинает остывать и затвердевать. Охлаждающие каналы внутри формы помогают ускорить процесс охлаждения. Время охлаждения является критическим фактором, который необходимо оптимизировать для достижения желаемого качества продукта.
Выброс:Как только материал затвердеет и достаточно остынет, форму открывают и изделие выбрасывают. Выталкивающие штифты или пластины используются для принудительного выталкивания продукта из формы.
Постобработка:Выброшенный продукт может потребовать дальнейшей обработки, такой как обрезка или обработка поверхности, чтобы удалить лишний материал или улучшить его внешний вид. Этот шаг может включать использование режущих инструментов или специального оборудования.
Переработка и повторное использование:Любой излишек или отходы, образующиеся в процессе литья под давлением, могут быть переработаны и использованы повторно. Это помогает минимизировать потери материала и повысить устойчивость производства.
Контроль качества:На протяжении всего процесса применяются различные меры контроля качества, чтобы гарантировать, что конечный продукт соответствует требуемым спецификациям. Сюда может входить осмотр формы, проверка размеров изделия, проведение испытаний на прочность и долговечность.
Факторы, которые следует учитывать при выборе литья под давлением
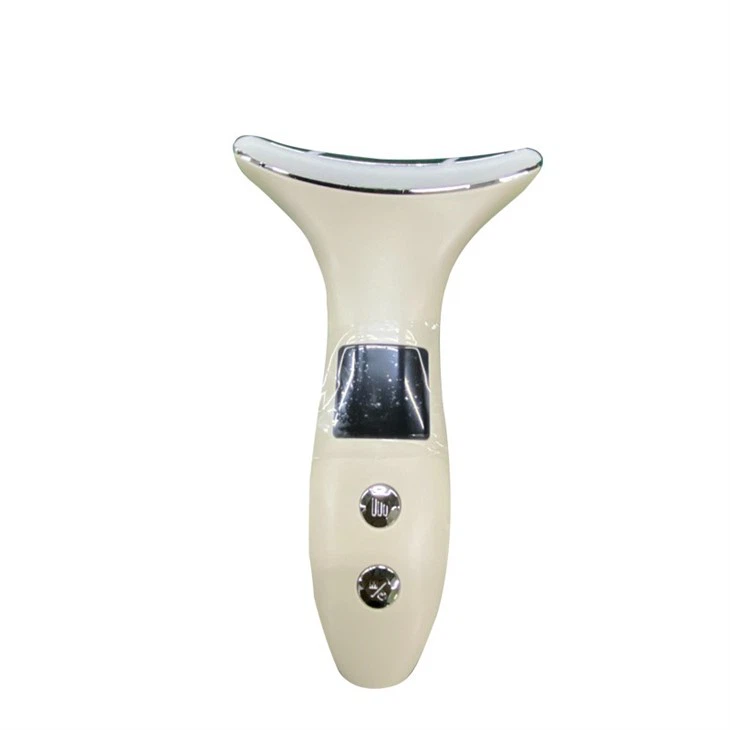
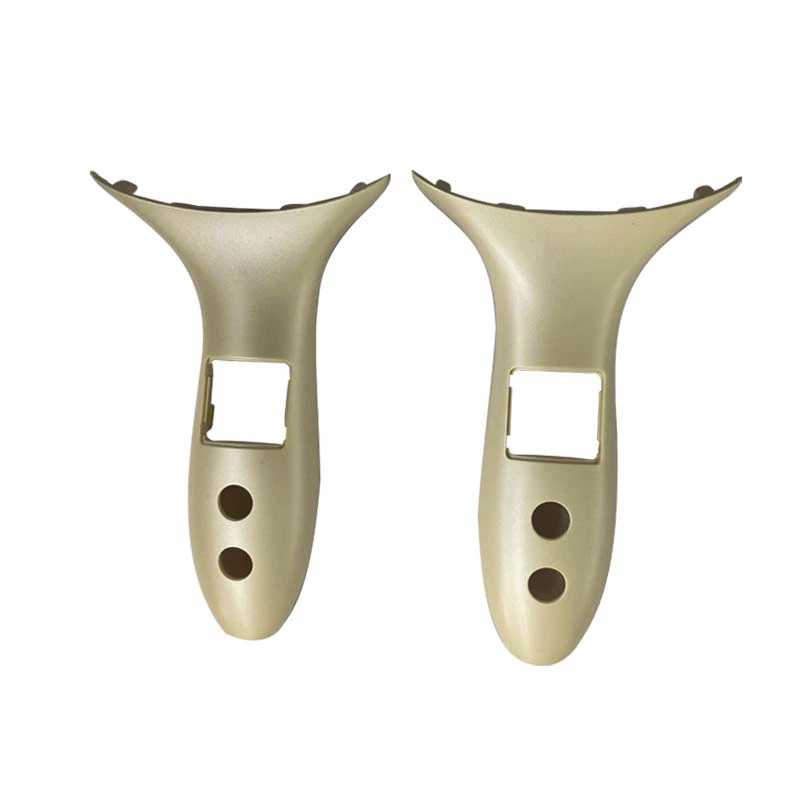


Совместимость материалов:Одним из основных факторов, которые следует учитывать при выборе метода литья под давлением, является совместимость материала с выбранным процессом. Различные материалы требуют определенных условий обработки, температуры и давления для успешного формования. Очень важно убедиться, что используемый материал подходит для выбранного оборудования для литья под давлением.
Конструкция детали:Сложность и сложность конструкции детали играют решающую роль в определении типа используемого процесса литья под давлением. Необходимо учитывать такие факторы, как размер, форма, толщина детали, а также наличие сложных деталей или поднутрений. Для сложных конструкций могут потребоваться определенные методы формования, такие как многоразовое или вставное формование.
Объем производства:Ожидаемый объем производства является еще одним важным фактором при выборе подходящего метода литья под давлением. Производство в больших объемах может потребовать иных соображений по сравнению с производством в малых объемах. Для больших объемов высокоскоростные или автоматизированные процессы литья под давлением часто более эффективны, в то время как мелкосерийное производство может выиграть от более ручных или специализированных методов.
Соображения стоимости:Стоимость всегда является решающим фактором в любом производственном процессе. При выборе метода литья под давлением важно учитывать как первоначальные, так и текущие затраты. Сюда входят затраты, связанные с оборудованием, инструментами, отходами материалов, энергопотреблением, рабочей силой, техническим обслуживанием и даже стоимость сбоев или брака. Очень важно сбалансировать первоначальные затраты с долгосрочной прибыльностью.
Требования к отделке поверхности:Важным фактором является желаемая чистота поверхности формованной детали. Некоторые методы литья под давлением могут привести к более гладкой поверхности, в то время как другие могут потребовать дополнительных этапов последующей обработки для достижения желаемого результата. Такие факторы, как конечное использование детали, эстетика и функциональность, будут влиять на выбор подходящей технологии литья под давлением.
Допуски и точность. При выборе метода литья под давлением необходимо учитывать уровень точности и аккуратности, требуемый для окончательной отлитой детали. Различные процессы формования имеют разные уровни допусков на размеры и повторяемость. Крайне важно убедиться, что выбранный метод может обеспечить требуемые характеристики для предполагаемого применения.
Ограничения по времени и сроки выполнения:Требуемое время выполнения заказа является еще одним фактором, который следует учитывать. Некоторые методы литья под давлением могут иметь более длительное время настройки или более медленное время цикла по сравнению с другими. Важно оценить общий график производства и убедиться, что выбранный метод соответствует временным ограничениям проекта.
Сложность оснастки и стоимость:Сложность и стоимость оснастки могут существенно повлиять на выбор метода литья под давлением. Для разных процессов могут потребоваться разные типы форм, стержней или вставок. Сложные конструкции деталей или материалы могут потребовать дорогостоящей модификации инструментов или дополнительного обслуживания. Важно оценить сложность и экономическую эффективность инструментов, необходимых для желаемого процесса литья под давлением.
Сертификаты


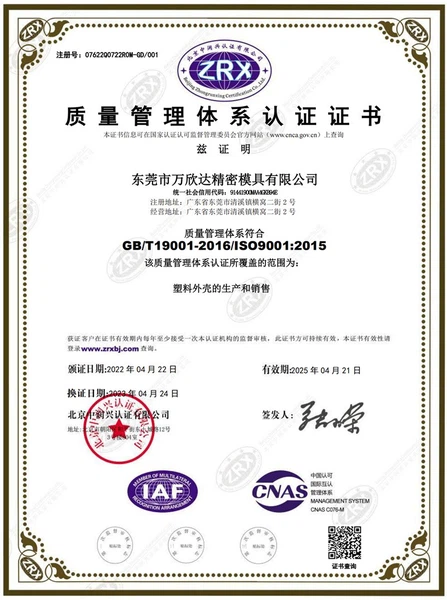

Наша фабрика
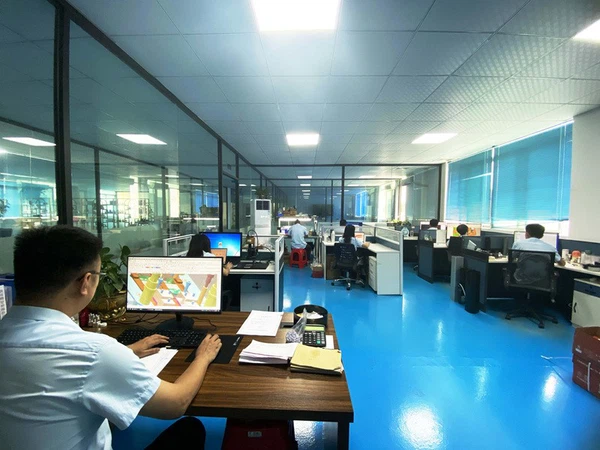
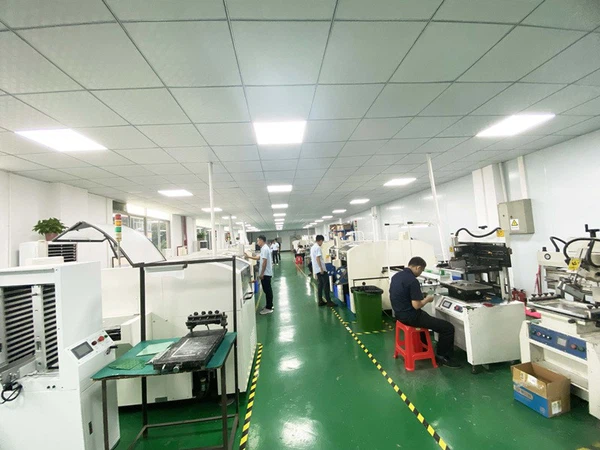
Наша компания имеет профессиональную команду инженеров и продавцов с более чем 15-летним техническим опытом, богатым опытом производства, проектирования, исследований и разработок, а также техническими возможностями в индустрии инженерных пластиков, поддерживающими индивидуальную настройку. У нас есть полный набор эффективного производственного оборудования и современных станков с ЧПУ.

Часто задаваемые вопросы Литье под давлением
Вопрос: Каковы базовые знания в области литья под давлением?
Вопрос: Каковы основные факторы, влияющие на процесс литья под давлением?
1) Температура ствола.
2) Расход пластика.
3) Пластическое давление или давление «отвинчивания».
4) Температура сопла.
5) Скорость и время охлаждения пластика.
6) Температура плавления пластика.
Вопрос: Каковы 5 этапов литья под давлением?
Зажим. Первым этапом процесса литья под давлением является зажим. ...
Инъекция. Когда две пластины формы сомкнуты вместе, можно начинать инъекцию. ...
Жилье. На этапе выдержки расплавленный пластик заполняет всю форму. ...
Охлаждение. ...
Открытие формы. ...
Выброс.
Вопрос: Каковы правила безопасности при литье под давлением?
Вопрос: Какой материал чаще всего используется при литье под давлением?
Вопрос: Сложно ли литье под давлением?
Вопрос: Какова формула литья под давлением?
Вопрос: Сколько времени занимает литье под давлением?
Весь процесс литья под давлением обычно длится от 2 секунд до 2 минут. В цикле четыре стадии. Этими этапами являются этапы зажима, впрыска, охлаждения и выброса.
Вопрос: Что такое зажим при литье под давлением?
Вопрос: Каковы практические правила литья под давлением?
Вопрос: Какой пластик самый прочный для литья?
Поликарбонат (ПК)
Поликарбонат, один из самых прочных термопластичных материалов, является одним из наиболее устойчивых к разрушению пластиковых материалов, доступных для использования при литье под давлением.
Вопрос: Как предотвратить образование холодных заготовок при литье под давлением?
Вопрос: В чем разница между полостью и стержнем при литье под давлением?
В ядре также (в большинстве конфигураций) расположена эжекторная система. На изображении выше внутренняя часть чашки — это некосметическая сторона, поэтому сердцевина образует внутреннюю часть чашки. Полость — это сторона пресс-формы, которая образует внешнюю или косметическую сторону детали.
Вопрос: Как долго длится литье под давлением?
Вопрос: Требуются ли углы наклона для литья под давлением?
Вопрос: Насколько толщина литья под давлением?
Вопрос: Какова минимальная толщина стенок для литья под давлением?
Вопрос: Какая вытяжка требуется для литья под давлением?
Угол уклона и глубина элемента при литье под давлением
От 1 до 2 градусов работает очень хорошо в большинстве ситуаций. Минимум 3 градуса для отключения (скольжение металла по металлу). Для легкой текстуры требуется 1–3 градуса. Для получения плотной текстуры требуется 3–5 или более градусов.
Вопрос: Как выбрать материал для литья под давлением?
Вопрос: Как называется пластик, который можно отлить только один раз?
Термореактивный пластик. Эти типы пластиков нельзя снова размягчить путем нагревания после формования.
Мы являемся профессиональными производителями и поставщиками литьевых форм в Китае, специализирующимися на предоставлении высококачественного индивидуального обслуживания. Мы тепло приветствуем вас купить дешевые литьевые изделия китайского производства оптом с нашего завода. Свяжитесь с нами для получения предложения.